Портальный фрезерный центр KMT KPM 2240 — станок для черновой и чистовой обработки крупногабаритных деталей из черных, цветных металлов и легированных сталей. Чтобы раскрыть его возможности, важно правильно подобрать инструментальную оснастку: цанговые патроны, оправки Weldon, гидропластовые патроны, цанги, метчикодержатели, держатели для разверток, торцевые фрезы, сверлильные патроны и контрольные оправки. В этой статье собрана полная подборка оснастки под конкретные технические характеристики KPM 2240.
Прежде чем выбирать патроны и оправки, нужно отталкиваться от параметров шпинделя и магазина станка:
| Параметр | Значение |
| Конус шпинделя | BT50 |
| Тип привода шпинделя | редуктор |
| Частота вращения шпинделя | до 6000 об/мин |
| Крутящий момент шпинделя (пост.) | 572 Нм |
| Главный двигатель (пост. / 30 мин) | 15 / 18,5 кВт |
| Объем инструментального магазина | 24 места |
| Макс. диаметр инструмента (полная загрузка / через одно место) | 110 / 220 мм |
| Расстояние от торца шпинделя до стола | 220–1220 мм |
| Система ЧПУ | Fanuc |
| Функция ориентации шпинделя | есть (жесткое нарезание резьбы) |
Главный вывод для подбора инструмента: вся оснастка должна быть под конус BT50 (конусность 7:24), а высокий крутящий момент (572 Нм) и функция жесткого нарезания резьбы открывают дополнительные возможности — от силового чернового фрезерования до точного нарезание резьбы (rigid tapping) без плавающих компенсаторов.
Перед заказом важно уточнить тип затяжного шомпола (pull stud) — MAS BT (P50T) по JIS B6339 или DIN 69872, — а также способ подвода СОЖ (через центр инструмента, тип AD, либо без центральной подачи, тип B). Это определяет исполнение каждого патрона и оправки.
Цанговые патроны ER — самый распространенный тип оснастки для концевых фрез, сверл и другого инструмента с цилиндрическим хвостовиком. Один патрон с набором цанг перекрывает широкий диапазон диаметров.
Под KPM 2240 (хвостовик BT50) рекомендуется:
BT50-ER25 (зажим 1–16 мм) и BT50-ER32 (2–20 мм) — для фрез и сверл малого и среднего диаметра;
BT50-ER40 (3–26 мм) — для более крупного инструмента;
исполнение с подводом СОЖ через центр (AD), поскольку станок рассчитан на мощную обработку и охлаждение зоны резания через инструмент повышает стойкость;
короткие патроны ER-A — для торцевого фрезерования и работы в стесненных местах, где важна максимальная жесткость;
антивибрационные патроны ER — при длиннозаходном фрезеровании и обработке глубоких карманов с большим вылетом инструмента.
Примеры товаров под BT50:
Цанговый патрон BT50-ER40-080 AD, 6.3G — цанга ER40, вылет 80 мм, подвод СОЖ через центр;
Цанговый патрон BT50-ER16-100 AD+B, 6.3G — цанга ER16, для мелкого инструмента и сверления.
Оправки Weldon фиксируют инструмент через боковой прижимной винт, упирающийся в лыску на хвостовике фрезы. Это исключает проворачивание инструмента под высокой нагрузкой — а крутящий момент 572 Нм на BT50 как раз позволяет вести черновую обработку с большим съемом металла.
Рекомендуемый набор:
BT50-WE20, BT50-WE25, BT50-WE32 — под концевые фрезы диаметром 20–32 мм для черновых операций;
антивибрационное исполнение SLA — если при увеличенном вылете инструмента появляется вибрация.
Оправка Weldon — правильный выбор именно там, где цанговый патрон может не удержать инструмент при ударных нагрузках и больших подачах.
Пример товара: оправка Weldon BT50-WE25-100 FCC AD+B, 2.5G — диаметр зажима 25 мм, вылет 100 мм, выход СОЖ с торца (FCC) для эффективного охлаждения кромки при черновом фрезеровании. Полный ряд типоразмеров BT50 по диаметру и длине — в разделе Оправки Weldon.
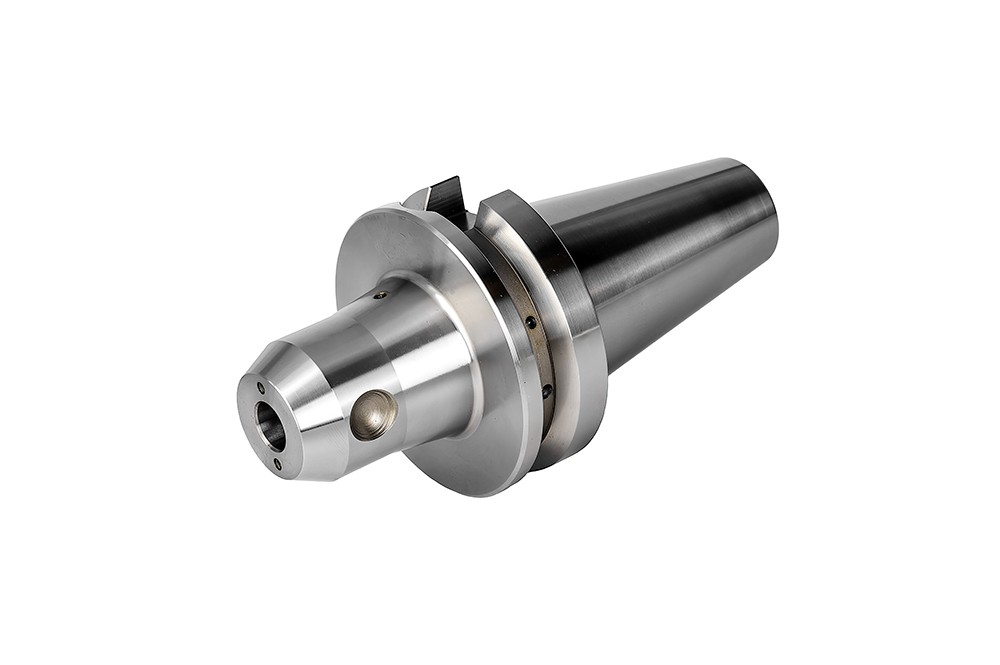
Внешний вид оправки Weldon BT50-WE25-100 FCC AD+B 2.5G
Гидропластовые патроны обеспечивают биение на уровне тысячных долей миллиметра за счет равномерного гидравлического зажима цилиндрического хвостовика по всей длине контакта.
Для KPM 2240 подойдут BT50-HC20, BT50-HC25, BT50-HC32 — под чистовые концевые фрезы и развертки.
Логичная схема обработки: черновой съем металла — оправкой Weldon или силовым патроном, финишные проходы и получение заданного качества поверхности — гидропластовым патроном.
Примеры товаров:
Гидропластовый патрон усиленный BT50-HC20S-083-FCC AD+B, 2.5G — зажим Ø20 мм, вылет 83 мм, выход СОЖ с торца;
Гидропластовый патрон (тонкий) BT50-HC12-150 SLIM AD+B, 2.5G — зажим Ø12 мм, уменьшенный наружный диаметр для работы в стесненных зонах.
Полная линейка типоразмеров BT50 — в разделе Гидропластовые патроны.
Цанги ER устанавливаются в патроны ER25/ER32/ER40 и определяют фактический диаметр зажимаемого инструмента.
Важно помнить: каждая цанга перекрывает диапазон около 1 мм, поэтому под каждый диаметр хвостовика инструмента нужна своя цанга. Под парк фрез и сверл на KPM 2240 разумно сразу заказать наборы цанг ER25 и ER32 с шагом 1 мм на весь используемый диапазон диаметров.
Пример товара: цанга ER50 (32.0–30.0) — для крепления инструмента с хвостовиком Ø30–32 мм в патронах ER50 (в том числе BT50-ER50-100/160).
У KPM 2240 есть встроенный датчик ориентации шпинделя, а значит доступно жесткое нарезание резьбы (rigid tapping) — программная синхронизация вращения шпинделя и подачи по оси Z без механической компенсации.
Из метчиковых адаптеров для такого станка стоит выбрать:
BT50 Rigid Tap Holder (жесткие метчикодержатели) — точнее и дешевле плавающих аналогов, полностью используют возможность станка;
2–3 адаптера с компенсацией длины (tension-compression) в запас — на случай нарезания резьбы в управляющих программах без rigid tapping или на сложных материалах.
Диапазон адаптеров подбирается под используемые резьбы — от М3 до М24 в зависимости от типовых деталей.
Пример товара: резьбонарезной патрон с компенсацией для быстросменных адаптеров BT50-KWFLK2-102.5 — под адаптер KWES2B, вылет 102,5 мм. Механизм осевой компенсации снижает нагрузку на метчик и повышает качество резьбы даже при небольшом рассогласовании программы.
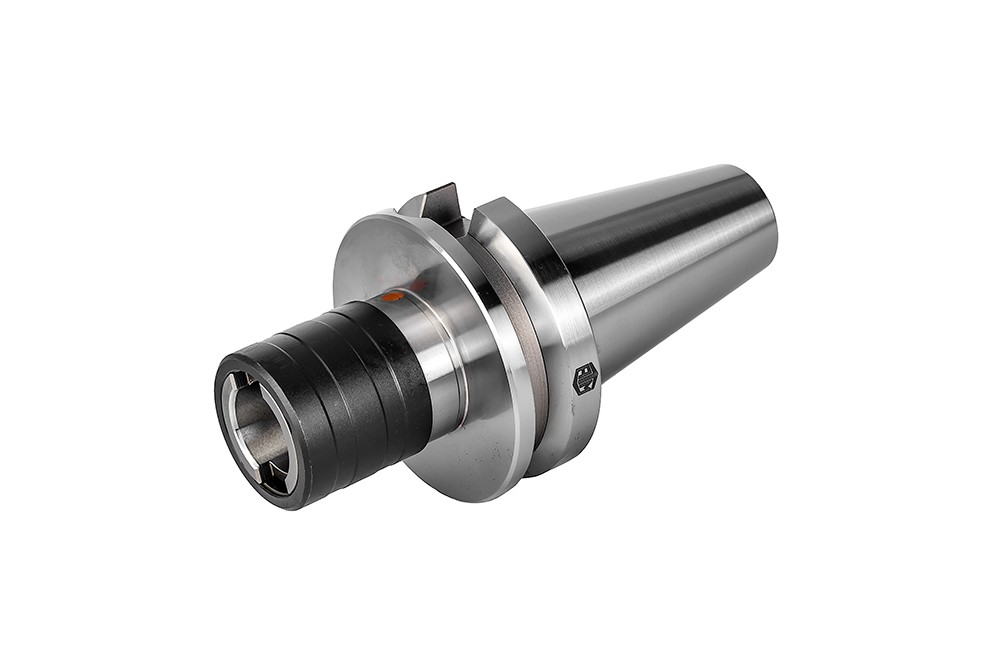
Внешний вид резьбонарезного патрона с компенсацией BT50-KWFLK2-102.5
Плавающие держатели для разверток компенсируют небольшую несоосность между осью шпинделя и осью предварительно просверленного отверстия, обеспечивая чистое развертывание без увода инструмента.
Для KPM 2240 достаточно комплекта под BT50 с диапазоном захвата разверток Ø8–20 мм — этого хватает для финишной обработки отверстий после сверления или расточки на большинстве деталей. Актуальные типоразмеры BT50 по диаметру и вылету — в разделе Плавающие патроны (держатели) для разверток.
Магазин KPM 2240 допускает диаметр инструмента до 110 мм при полной загрузке и до 220 мм через одно свободное место — это позволяет использовать торцевые фрезы со сменными пластинами крупного диаметра.
Рекомендации:
торцевые фрезы Ø63–100 мм под пластины SNMU/ONMU/ANMU — оптимальный диапазон для чернового и получистового фрезерования плоскостей крупногабаритных деталей;
крепление на шпиндель — через оправку-адаптер BT50 под резьбовой или шпоночный хвостовик фрезы;
при моменте 572 Нм станок уверенно тянет фрезы Ø80–100 мм с несколькими режущими пластинами — это дает высокую производительность съема металла за проход.
Примеры оправок для крепления торцевых фрез:
Оправка для торцевых фрез BT50-FMH27-160 AD, 6.3G — посадочный диаметр D=27 мм, вылет 160 мм;
Оправка для торцевых фрез BT50-FMH32-060 AD, 6.3G — посадочный диаметр D=32 мм, короткий вылет 60 мм для максимальной жесткости.
Сами торцевые фрезы со сменными пластинами под эти оправки — в разделе Торцевые фрезы со сменными пластинами.
Сверлильные патроны нужны для сверл с цилиндрическим хвостовиком, не рассчитанным на цанговый зажим.
Для KPM 2240 подойдет самозажимной (бесключевой) сверлильный патрон BT50 с диапазоном зажима 1–13 или 3–16 мм — под спиральные сверла общего назначения из типового набора цеха. Актуальные типоразмеры под конус BT50 — в разделе Сверлильные патроны.
Пример товара: cверлильный патрон BT50-NCDC(1-13)-107.5 c конусом T50 и диапазоном зажима 1-13 мм
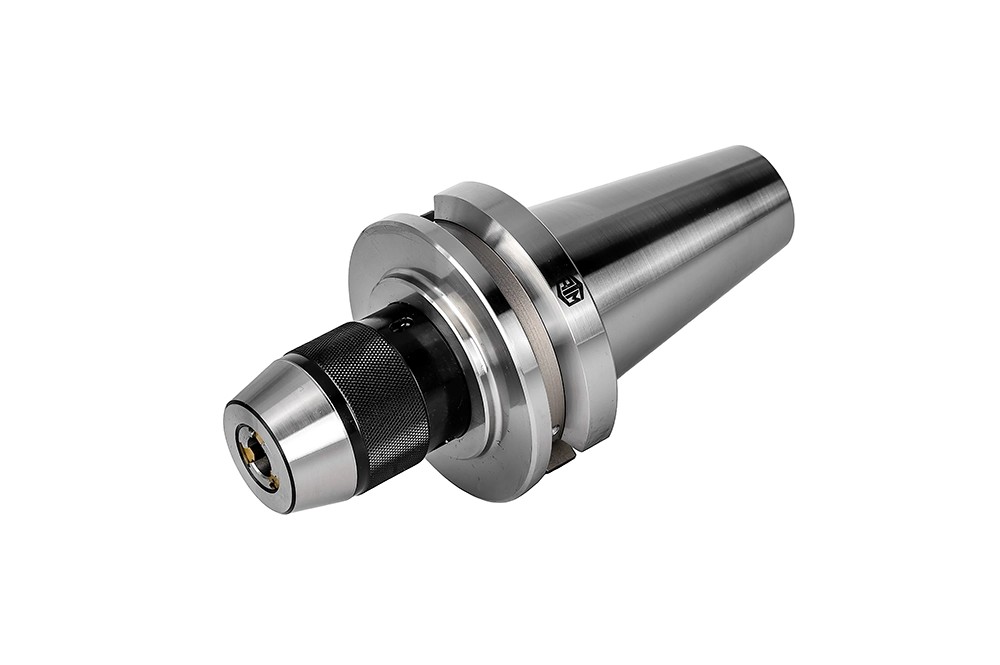
Внешний вид cверлильного патрона BT50-NCDC(1-13)-107.5
Контрольная (тестовая, мастер-) оправка — это не режущий инструмент, а измерительная оснастка с прецизионно выверенным цилиндрическим пояском. Она нужна не для обработки деталей, а для проверки состояния самого станка и патронов:
контроль биения шпинделя BT50 после пусконаладки, планового обслуживания или ремонта;
проверка конуса шпинделя на предмет повреждений после аварийного касания инструментом или падения оснастки — актуально при работе с тяжелыми оправками и моментом 572 Нм;
калибровка щупа или системы измерения детали/инструмента, если она установлена на станке;
контроль точности самих патронов (цанговых, гидропластовых) перед ответственной чистовой операцией.
Одна контрольная оправка под конус BT50 — недорогая, но обязательная позиция в комплекте оснастки: без нее сложно объективно отличить проблему с точностью станка от проблемы с конкретным патроном или инструментом.
Пример товара: контрольная оправка BT50-MASTER MANDREL-DIA50-L 350 — хвостовик BT50, измерительный диаметр 50 мм, длина 350 мм.
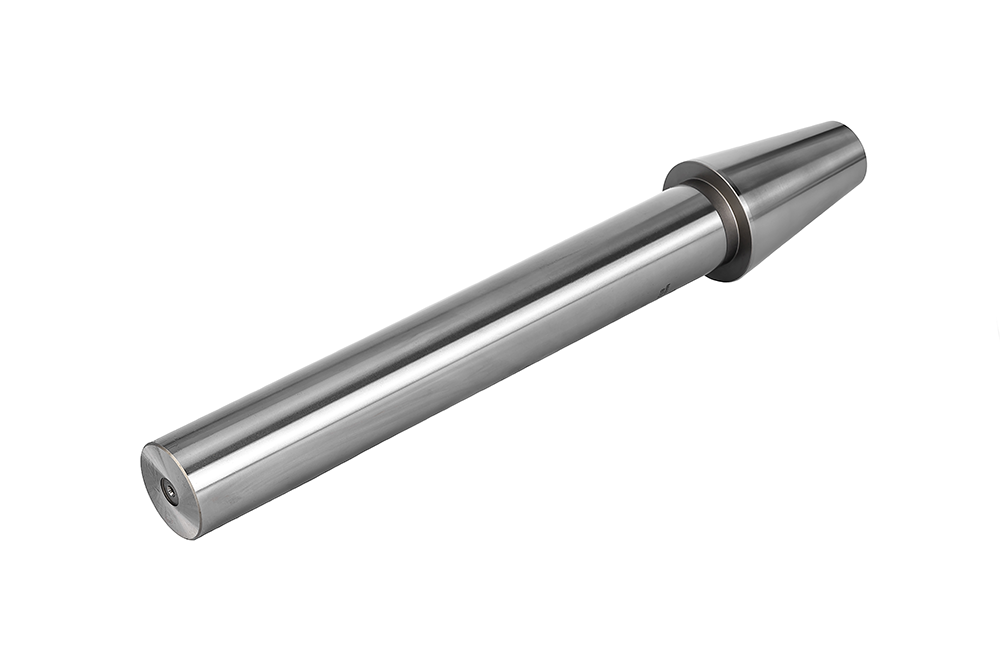
Внешний вид контрольной оправки BT50-MASTER MANDREL-DIA50-L 350
Коротко — нет, для этого станка они не применяются:
Приводные (и стационарные) блоки BMT — оснастка для револьверных головок токарных станков с приводным инструментом, где фреза или сверло вращаются прямо в позиции револьвера. У KPM 2240 нет револьверной головки и токарного шпинделя — это фрезерный портальный центр с одним вертикальным шпинделем, ставить блоки BMT здесь просто некуда.
Токарные кулачки (каленые или сырые) устанавливаются в токарный патрон для зажима вращающейся заготовки. На фрезерном центре деталь неподвижна и крепится на столе тисками, прихватами или через систему нулевого базирования — кулачки для этой схемы обработки не используются.
Эти категории актуальны для токарных станков и токарно-фрезерных центров с револьверной головкой, но не для портальных фрезерных центров серии KPM.
Уточните тип штревеля (pull stud) (MAS BT / DIN 69872) и наличие центральной подачи СОЖ через шпиндель — это определяет исполнение каждой позиции.
Под черновую обработку — оправки Weldon BT50 и/или силовые патроны, под чистовую — гидропластовые патроны BT50.
Под универсальные операции сверления и фрезерования малого/среднего диаметра — цанговые патроны ER25/ER32/ER40 с наборами цанг.
Под резьбонарезание — метчикодержатели для жесткого нарезания (rigid tapping), так как эта функция доступна на станке.
Под развертывание отверстий — плавающий держатель BT50.
Под обработку крупных плоскостей — торцевые фрезы Ø63–100 мм с оправкой-адаптером BT50, с учетом ограничения по диаметру в магазине (110/220 мм).
Под сверление стандартными сверлами — сверлильный патрон BT50 Drill Chuck.
Держите на складе одну контрольную оправку BT50 — для регулярной проверки биения шпинделя и диагностики патронов.
На KPM 2240 обычно используются четыре основных типа зажима инструмента — цанговый, Weldon, силовой и гидропластовый. У каждого своя зона применения, и часто в цехе держат сразу несколько типов под один конус BT50, переключаясь по операциям:
| Тип патрона | Биение | Передаваемый момент | Когда использовать |
| Цанговый (ER) | ~0,005–0,01 мм | средний | универсальные операции: фрезерование, сверление, любой цилиндрический хвостовик |
| Weldon (боковой зажим) | ~0,01–0,02 мм | высокий | черновое фрезерование с большим съемом, инструмент с лыской |
| Силовой (без лыски) | ~0,01 мм | высокий | тяжелое черновое фрезерование инструментом без лыски на хвостовике |
| Гидропластовый | ~0,003–0,005 мм | средний | чистовые операции, развертывание, где критично минимальное биение |
Логика простая: там, где важнее удержать инструмент под нагрузкой — Weldon или силовой патрон; там, где важнее точность и качество поверхности — гидропластовый; для универсальных операций среднего уровня — цанговый ER. Подробнее о выборе между Weldon и цанговым патроном — в разделе FAQ ниже.
Подбор и поставка инструментальной оснастки BT50 для портальных фрезерных центров KMT KPM — цанговые патроны, оправки Weldon, гидропластовые патроны, метчикодержатели, торцевые фрезы и сверлильные патроны в наличии на складе в Мытищах с доставкой по России.
Телефон: +7 (495) 780-18-80
Email: tools@atmt.ru
Через форму подбора инструмента


Подберем инструмент под ваш станок или найдем аналог нужной модели.
Оставьте контакты и опишите задачу — ответим в течение дня
Подберем инструмент под ваш станок или найдем аналог нужной модели.
Оставьте контакты и опишите задачу — ответим в течение дня
Если у вас есть проблемы со входом, напишите нам на tools@atmt.ru


